


A Lengvo kilio gamybos mašinayra rulonų formavimo mašina, skirta gaminti lengvus plieninius kilius, naudojamus luboms, pertvarų sistemoms, sienų rėmams ir kitoms lengvoms konstrukcijoms. Mašina iš ritės paima cinkuotą plieną ar kitas tinkamas metalines juostas ir nuolat formuoja jas į reikiamą kilio profilį.
Skirtingai nuo tradicinių gamybos būdų, kuriems reikia individualių pjovimo ir lenkimo operacijų, ritininio formavimo sistema formavimo procesą atlieka nuolat. Plieninė juostelė praeina per seriją specialiai suprojektuotų ritinėlių, kiekviena stotis palaipsniui keičia plokščią juostelę į galutinę kilio formą.
Paprastai naudojami lengvi plieniniai kiliai, nes jie yra lengvi, vienodi matmenys, lengvai montuojami ir tinka šiuolaikinei interjero konstrukcijai. Tinkamai suprojektuotasLengvojo plieno kilio mašinapadeda gamintojams pagaminti didelius kiekius šių vienodų matmenų ir stabilios kokybės profilių.
Kas yra lengvasis kilis?
Lengvas kilis yra plonas{0}}pločio plieninis rėmo profilis, naudojamas kaip atraminis arba konstrukcinis komponentas lengvose lubų ir pertvarų sistemose. Priklausomai nuo pritaikymo profilis gali būti įvairių formų, pločių, aukščių ir sutvirtinimo savybių.
Įprasti gaminiai apima lubų kanalus, pagrindinius kanalus, aptraukimo kanalus, sienų smeiges, vikšrus ir kitus susijusius lengvo plieno profilius.
Plienas paprastai tiekiamas ritės pavidalu ir nuolat formuojamas iki reikiamos skerspjūvio{0}}formos.
Kaip veikia lengvo kilio gamybos mašina?
Darbo procesas aLengvo kilio gamybos mašinapaprastai prasideda plieninės ritės įkėlimu į atsuktuvą. Tada juostelė nukreipiama į formavimo sekciją.
Formavimo volai palaipsniui sulenkia plokščią juostelę keliais etapais. Kiekviena ritinėlių stotis atlieka nedidelę deformaciją, leidžiančią mašinai pasiekti galutinį profilį be pernelyg didelio medžiagos įtempimo.
Po to, kai profilis yra visiškai suformuotas, pjovimo sistema supjausto ištisinę dalį į iš anksto nustatytus ilgius.
Bendra gamybos seka yra tokia:
Plieno ritė → Išvyniojimas → Tiesinimas → Kreipimas → Valcavimo formavimas → Perforavimas → Pjovimas → Užbaigtas kilis
Ne kiekviena mašina reikalauja perforavimo, o tiksli seka priklauso nuo gaminio konstrukcijos.
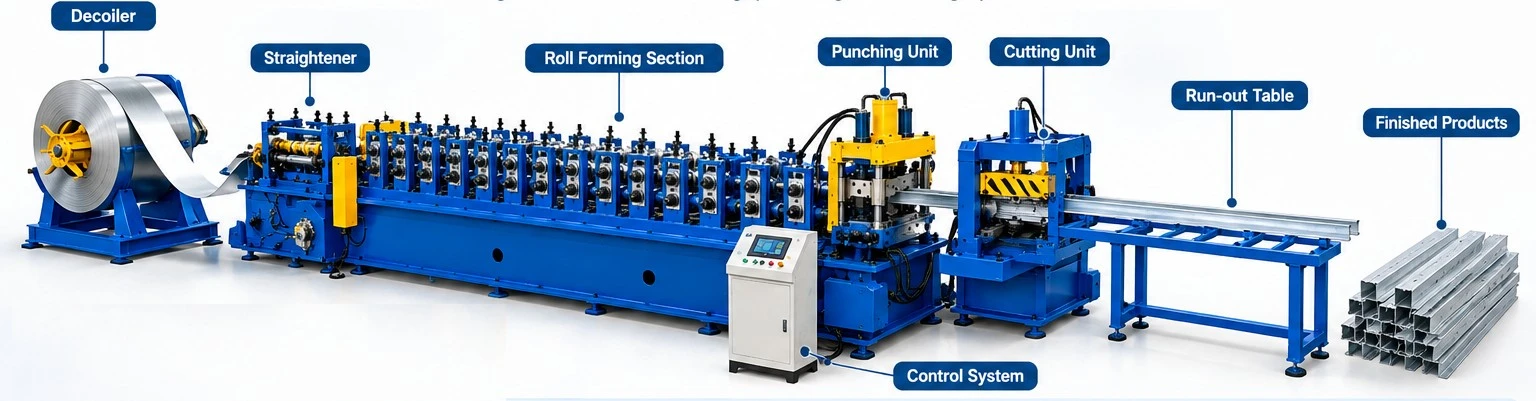
Pagrindiniai lengvojo kilio gamybos linijos komponentai
PilnasPlieninio kilio gamybos linijasusideda iš kelių suderintų sekcijų. Konfigūracija priklauso nuo kilio profilio, medžiagos storio, ritės pločio, gamybos greičio ir reikalingo automatizavimo lygio.
|
Mašinos skyrius |
Pagrindinė funkcija |
|
Decoiler/Uncoiler |
Prilaiko ir išvynioja plieninę ritę |
|
Tiesinimo mazgas |
Prieš formuojant pakoreguoja juostelės formą |
|
Maitinimo sistema |
Siunčia medžiagą į formavimo skyrių |
|
Vadovo sistema |
Išlaiko juostelių išlyginimą |
|
Perforavimo įrenginys |
Prireikus sukuria skylutes ar plyšius |
|
Rulonų formavimo mašina |
Suformuoja plieną į kilio profilį |
|
Pjovimo sistema |
Nupjauna suformuotą kilį iki ilgio |
|
Išeik{0}}lentelė |
Palaiko gatavus produktus |
|
PLC valdymo sistema |
Kontroliuoja gamybos procesą |
Atsuktuvas plieno kilio gamybai
Atsuktuvas yra pirmoji pagrindinė gamybos linijos dalis. Jis laiko plieninę ritę ir atleidžia juostelę kontroliuojamu greičiu.
Gaminant lengvus kilius, ritės paprastai yra gana siauros ir plonos, palyginti su ritėmis, naudojamomis sunkiems konstrukciniams profiliams. Vis dėlto atsuktuvas turi užtikrinti stabilų tiekimą, nes juostos įtempimo svyravimai gali turėti įtakos formavimo procesui.
Priklausomai nuo gamybos reikalavimų, mašina gali naudoti rankinę arba hidraulinę plėtimosi sistemą. Automatinis ritės pakrovimas taip pat gali būti įtrauktas į pažangesnes gamybos linijas.
Ritininio formavimo skyrius
Rulonų formavimo sekcija yra mašinos širdis. Jį sudaro kelios nuosekliai išdėstytos formavimo stotys.
Pirmosios stotys pradeda lenkti plokščią plieno juostą. Vėlesnės stotys palaipsniui didina profilio formą, kol pasiekiamas norimas kilio skerspjūvis.
Formavimo ritinėliai turi būti tiksliai pagaminti ir išlyginti. Neteisinga ritinio konstrukcija arba išlygiavimas gali sukelti profilio deformaciją, susisukimą, matmenų pokyčius arba paviršiaus žymes.
Dėl šios priežasties ritinio konstrukcija turėtų būti sukurta specialiai reikiamam kilio profiliui ir medžiagai.
Perforavimo sistema
Kai kuriems lengviems kilio profiliams montuoti, prijungti ar reguliuoti reikia skylių arba angų. Šios skylės gali būti pagamintos automatiškai ritininio formavimo proceso metu.
Perforavimo mazgas gali būti įrengtas prieš formavimo liniją arba jos viduje, priklausomai nuo gaminio dizaino ir gamybos reikalavimų.
Pavyzdžiui, pertvaros kaiščiui gali prireikti pakartotinių skylių per visą ilgį. Automatizuota perforavimo sistema gali padaryti šias angas iš anksto nustatytais intervalais, kol plieninė juostelė juda per liniją.
Perforavimo padėtis turi būti sinchronizuota su medžiagos judėjimu, kad būtų išlaikytas tikslus skylių atstumas.
Pjovimo sistema
Po suformavimo ištisinis kilio profilis supjaustomas į atskirus gabalus. Pjovimo sistemą galima sukonfigūruoti skirtingiems galutiniams ilgiams.
Pavyzdžiui, gamintojas gali gaminti tokio ilgio kilius:
- 2000 mm
- 2400 mm
- 2700 mm
- 3000 mm
- 4000 mm
Kiti pritaikyti ilgiai
Tikrasis pjovimo diapazonas priklauso nuo mašinos konfigūracijos ir kliento reikalavimų.

Tipiškas medžiagos storis
Lengvieji kiliai paprastai gaminami iš gana plonos plieninės juostos. Priklausomai nuo gaminio ir taikymo, mašina gali būti skirta maždaug0,4–1,2 mmmedžiaga.
Kai kurios mašinos gali apimti siauresnį diapazoną, pvz0,5–0,8 mm, o sunkesnės{0}}profilių sistemos gali prisitaikyti prie artėjančios medžiagos1,5 mm.
|
Taikymas |
Apytikslis storis |
|
Lengvi lubų profiliai |
0,4–0,8 mm |
|
Standartiniai lengvi kiliai |
0,5–1,0 mm |
|
Sunkesni rėminimo profiliai |
0,8–1,2 mm |
|
Specialūs profiliai |
Iki maždaug 1,5 mm |
Tikroji storio galimybė turi būti nustatyta pagal profilį, plieno rūšį, takumo ribą ir mašinos konstrukciją.
Tipiškas juostos plotis
Reikiamas įvesties{0}}juostos plotis priklauso nuo galutinio kilio profilio. Kadangi skirtingiems profiliams reikalingas skirtingas sukurtas plotis, mašinos negalima pasirinkti tik pagal gatavo profilio plotį.
Pavyzdžiui, mašinai, gaminančiai siaurą lubų kanalą, gali prireikti maždaug pločio juostos50–100 mm, o didesniems sienų rėmo profiliams gali prireikti žymiai platesnių juostų.
Todėl gamintojas, prieš projektuodamas ritininio formavimo sistemą, turėtų apskaičiuoti sukurtą profilio plotį.
Tipiškas gamybos greitis
Gamybos greitis priklauso nuo profilio sudėtingumo, medžiagos storio, štampavimo reikalavimų, pjovimo ilgio ir automatizavimo.
Įprasta lengvo kilio ritinėlio formavimo mašina gali veikti maždaug20–60 m/min, o specializuotos didelio greičio{0}}sistemos tinkamomis sąlygomis gali veikti didesniu greičiu.
Perforavimo ir pjovimo operacijos gali turėti įtakos efektyviam gamybos greičiui. Todėl didžiausias mašinos formavimo greitis neturėtų būti vertinamas atskirai nuo perforavimo ir pjovimo ciklo.
Cinkuotas plienas lengviems kelams
Cinkuotas plienas dažniausiai naudojamas lengvo kilio gamybai, nes cinko danga užtikrina pagrindo plieno apsaugą nuo korozijos.
Dėl dangos gatavas profilis taip pat gali būti tinkamas vidaus statybų aplinkai, kur reikalingas ilgalaikis{0}}atsparumas drėgmei ir oksidacijai.
Tačiau cinkuoto plieno ritininis formavimas reikalauja kruopštaus kontrolės. Per didelis slėgis, neteisingas rulono tarpas arba pažeisti įrankiai gali žymėti cinko dangą.
Todėl tinkamas ritinėlių išlyginimas yra svarbus tiek matmenų kokybei, tiek paviršiaus išvaizdai.
Ritinio dizaino svarba
Ritimo įrankiai lemia galutinę kilio formą ir matmenų tikslumą. Kiekviena valcavimo stotis turi įvesti kontroliuojamą deformacijos kiekį.
Jei vienoje stotyje atliekama per daug formavimo, medžiaga gali patirti per didelį įtempimą. Jei formavimo seka yra blogai suprojektuota, profilis gali susisukti, nusilenkti arba nelygūs flanšai.
Gerai{0}}suprojektuota rulonų formavimo sistema paskirsto deformaciją keliose stotyse.
Ritininė medžiaga ir paviršiaus apdaila taip pat yra svarbūs, ypač apdorojant iš anksto-dengtą arba cinkuotą plieną.
Medžiagų derinimo svarba
Tikslus juostelių išlygiavimas yra būtinas visoje gamybos linijoje. Jei medžiaga į formavimo ritinius patenka kampu, gatavas kilis gali susisukti arba pasislinkti į šoną.
Šoniniai kreiptuvai padeda išlaikyti teisingą juostos padėtį prieš jai patenkant į formavimo stotis.
Pradedant eksploatuoti ir eksploatuojant operatoriai turėtų patikrinti, ar juostelė lieka centre ir ar ritinėliai yra tinkamai išlyginti.
PLC ir automatinis valdymas
ModernusLengvojo plieno kilio mašinosgamybos procesui koordinuoti dažniausiai naudoja PLC{0}}pagrįstas valdymo sistemas.
Operatorius paprastai gali įvesti tokius parametrus kaip:
- Produkto ilgis
- Gamybos kiekis
- Perforavimo atstumas
- Linijos greitis
- Pjovimo nustatymai
- Prekių pasirinkimas
PLC priima signalus iš jutiklių ir kodavimo įrenginių ir koordinuoja padavimo, perforavimo, formavimo ir pjovimo operacijas.
HMI jutiklinis ekranas gali pateikti informaciją apie mašinos būseną, gamybos kiekį, aliarmus ir veikimo parametrus.
Automatinis ilgio valdymas
Tiksli ilgio kontrolė yra ypač svarbi, nes statybos projektams dažnai reikia standartizuotų matmenų kilių.
Kodavimo įrenginys matuoja plieninės juostos judėjimą ir perduoda padėtį valdymo sistemai. Pasiekus užprogramuotą ilgį, įjungiama pjovimo sistema.
Nuoseklus matavimas ir sinchronizavimas padeda sumažinti ilgio svyravimus ir sumažinti medžiagų švaistymą.

Lengvo kilio gamybos mašinos privalumai
A Lengvo kilio gamybos mašinaturi keletą pranašumų, palyginti su rankiniu profilių gamyba.
Nepertraukiama gamyba:Mašina gali nuolat formuoti plieninę juostelę į gatavus profilius.
Nuosekli matmenys:Tinkamai suprojektuoti ritininiai įrankiai užtikrina kartojamus profilio matmenis.
Didelis našumas:Automatizuotas formavimas ir pjovimas leidžia gamintojams efektyviai gaminti didelius kiekius.
Sumažintas darbas:Operatoriams nereikia rankiniu būdu lankstyti ir pjauti kiekvieno atskiro profilio.
Lankstūs ilgiai:Automatinis pjovimas leidžia užprogramuoti skirtingus galutinius ilgius.
Integruotas perforavimas:Reikalingos skylės ir plyšiai gali būti įtraukti į gamybos procesą.
Efektyvus medžiagų naudojimas:Tikslus formavimas ir pjovimas gali padėti sumažinti nereikalingų atliekų kiekį.
Common Light Kiel profiliai
Skirtingoms konstrukcijos sistemoms reikalingi skirtingi kilio profiliai. Rulonų formavimo mašina gali būti suprojektuota pagal reikiamą skerspjūvio formą.
Įprastos kategorijos apima:
|
Profilio tipas |
Tipiškas naudojimas |
|
Lubų kanalas |
Pakabinamų lubų sistemos |
|
Pagrindinis kanalas |
Lubų karkasas |
|
Furring kanalas |
Lubų ir sienų atrama |
|
Stud |
Pertvarų ir sienų įrėminimas |
|
Trasa |
Jungtis tarp smeigių |
|
U-kanalas |
Kadravimo ir palaikymo programos |
|
Pritaikytas profilis |
Specialios statybos sistemos |
Staklės turi būti pritaikytos pagal tikslų profilio brėžinį.
Kokybės kontrolė gamybos metu
Kokybės kontrolė turėtų būti vykdoma viso gamybos proceso metu. Reikia patikrinti gatavų kilių profilio matmenis, tiesumą, ilgį, skylės padėtį, paviršiaus būklę ir pjovimo kokybę.
Svarbūs patikrinimo taškai apima:
|
Kokybės patikrinimas |
Tikslas |
|
Profilio plotis |
Patikrinkite matmenų tikslumą |
|
Profilio aukštis |
Patvirtinkite reikalingą skyrių |
|
Flanšo matmenys |
Užtikrinkite teisingą surinkimą |
|
Ilgis |
Patikrinkite pjovimo tikslumą |
|
Skylės padėtis |
Patikrinkite štampavimo tikslumą |
|
Tiesumas |
Užkirsti kelią diegimo problemoms |
|
Paviršiaus būklė |
Aptikti dangos arba įrankių pažeidimus |
|
Pjovimo briauna |
Patikrinkite, ar nėra per daug įbrėžimų |
Reguliarus patikrinimas gali padėti nustatyti formavimo ar įrankių problemas prieš gaminant didelį kiekį defektuotų profilių.
Dažnos problemos gaminant lengvąjį kilį
Formuojant ritinius gali kilti keletas problemų.
Profilis gali susisukti dėl netinkamo ritinėlio išlygiavimo arba netolygaus formavimo. Matmenų pokyčius gali sukelti netinkami įrankiai arba medžiagos storio kitimas. Paviršiaus įbrėžimai gali atsirasti, kai ritiniai yra pažeisti arba užteršti.
Jei kodavimo įrenginys arba perforavimo sinchronizavimas yra neteisingai sukonfigūruotas, gali atsirasti perforavimo klaidų. Pjovimo problemų gali kilti dėl susidėvėjusių ašmenų arba neteisingų pjovimo parametrų.
|
Problema |
Galima priežastis |
|
Profilio sukimas |
Ritinio nesutapimas |
|
Netolygūs matmenys |
Neteisingas ritinio reguliavimas |
|
Paviršiaus įbrėžimai |
Pažeisti arba užteršti ritiniai |
|
Skylės-padėties klaidos |
Neteisinga sinchronizacija |
|
Pertekliniai įdubimai |
Dėvėti pjovimo įrankiai |
|
Medžiagos klajojimas |
Prastas juostos vedimas |
|
Profilio deformacija |
Neteisinga formavimo seka |
Mašinos priežiūra
Norint, kad gamybos linija veiktų patikimai, būtina nuolatinė priežiūra. Formuojamus ritinius reikia reguliariai tikrinti ir valyti. Guoliai ir transmisijos komponentai turi būti sutepti pagal gamintojo techninės priežiūros grafiką.
Pjovimo peiliai turi būti apžiūrėti, ar jie nesusidėvėję, o perforavimo įrankius reikia patikrinti, ar jie nepažeisti ir ar nėra tarpo.
Taip pat turėtų būti prižiūrimi elektriniai komponentai, jutikliai, PLC sistemos ir HMI. Naudojant hidraulinę įrangą reikia patikrinti, ar hidrauliniai komponentai nėra sandarūs.
Kaip išsirinkti lengvą kilio gamybos mašiną
Prieš perkant aLengvo kilio gamybos mašina, gamintojai turėtų aiškiai apibrėžti reikiamas gaminio specifikacijas ir gamybos pajėgumus. Svarbūs veiksniai yra profilio brėžinys, plieno klasė, medžiagos storis, ritės plotis, ritės svoris, reikalingas gamybos greitis, galutinis ilgis, štampavimo reikalavimai, pjovimo būdas, automatizavimo lygis, profilių skaičius, įrankių reikalavimai ir turima gamyklos vieta. Profilio brėžinys yra ypač svarbus, nes ritininiai įrankiai turi būti suprojektuoti pagal tikslią kilio skerspjūvio formą. Medžiagos storis ir plieno klasė taip pat lemia reikiamą formavimo jėgą, ritinėlio konstrukciją ir mašinos konfigūraciją. Gamintojai turėtų atsižvelgti į reikiamą gamybos greitį ir gatavo gaminio ilgį, kad užtikrintų, jog mašina galėtų efektyviai pasiekti produkcijos tikslus. Jei reikia išmušti skylutes ar kitus modelius, mašinoje turi būti tinkama automatinė perforavimo sistema. Pjovimo būdas ir automatizavimo lygis taip pat turėtų atitikti gamybos apimtį ir eksploatacinius reikalavimus. Gamyklose, gaminančiose kelis kilio profilius, keičiami įrankiai arba kelių profilių{8}}konfigūracija gali suteikti daugiau lankstumo. Atidžiai įvertinę šiuos veiksnius, gamintojai gali pasirinkti mašiną, kuri užtikrina stabilią gamybą, tikslius profilius, efektyvų veikimą ir ilgalaikę vertę.
Santrauka
A Lengvo kilio gamybos mašinayra specializuota rulonų formavimo sistema, skirta nuolat gaminti lengvus plieninius karkasinius profilius, naudojamus lubose, pertvarose, sienose ir kitose statybos srityse. Įrenginys paverčia cinkuotą arba kitą tinkamą plieninę ritę į gatavus profilius, naudojant kontroliuojamą padavimo, ritinėlio formavimo, perforavimo ir pjovimo seką.
Įprastos mašinos gali apdoroti maždaug0,4–1,2 mmplieninės juostelės ir veikia maždaug20–60 m/min, o tikslios specifikacijos priklauso nuo profilio, medžiagos klasės, gamybos reikalavimų ir mašinos konfigūracijos. Užbaigtus ilgius paprastai galima užprogramuoti tokioms programoms kaip2000–4000 mm, galimi ir pritaikyti ilgiai.
Pagaminto kilio kokybė priklauso nuo visos gamybos sistemos, įskaitant atsuktuvą, juostos nukreipimą, ritininius įrankius, perforavimo sistemą, pjovimo įrangą ir PLC valdymą. Tinkama ritinėlių konstrukcija ir išlygiavimas yra ypač svarbūs norint išlaikyti tikslius matmenis ir užkirsti kelią sukimuisi ar deformacijai.
Naudojant tinkamą mašinos konstrukciją, tikslius įrankius, automatizuotą valdymą ir reguliarią priežiūrą, aPlieninio kilio gamybos linijagali užtikrinti nuoseklius profilius, aukštą gamybos efektyvumą, sumažinti darbo jėgos poreikį ir patikimą produkciją šiuolaikinei lengvų konstrukcijų gamybai.


