


Įvadas
Suvirinti plieniniai vamzdžiai užima pagrindinę vietą šiuolaikinės energetikos, vandens taupymo, savivaldybių administravimo ir konstrukcijų inžinerijos srityse. Tarp daugybės panardinamų -lankinio suvirinimo vamzdžių kategorijų SSAW (Spiralinis povandeninis-Spiralinis suvirintas plieninis vamzdis) ir LSAW (Ilginis povandeninis -Langinis suvirintas plieninis vamzdis) yra du dominuojantys didelio-skersmens vamzdžių sprendimai, plačiai naudojami pasauliniuose projektuose.
Abiejuose įrenginiuose taikoma povandeninio-lankinio suvirinimo technologija, naudojant granuliuotą srautą suvirinimo lankams ir išlydytam metalui apsaugoti, kad būtų užtikrintos patikimos suvirintos jungtys, pasižyminčios dideliu nusodinimo efektyvumu. Nepaisant to, esama esminių spragų, susijusių su žaliavų parinkimu, formavimo mechanizmu, suvirinimo geometrija, liekamojo įtempio pasiskirstymu, matmenų tolerancija, mechaninėmis savybėmis, tikrinimo reikalavimais, sąnaudų struktūra ir taikomais inžineriniais scenarijais. Netinkamas SSAW ir LSAW pasirinkimas sukels paslėptą dujotiekio gedimo arba nereikalingo kapitalo švaistymo riziką. Šiame straipsnyje paaiškinami pagrindiniai jų skirtumai nuo gamybos darbo eigos, techninio našumo, diegimo standartų, sąnaudų-efektyvumo ir praktinio pritaikymo, pateikiant nuorodas vamzdynų projektuotojams, pirkimų inžinieriams ir projektų rangovams.
1. Pagrindinis apibrėžimas ir gamybos proceso skirtumai
1.1 SSAW plieninis vamzdis (spiralinis panardinamas{0}}lankiniu būdu suvirintas vamzdis)
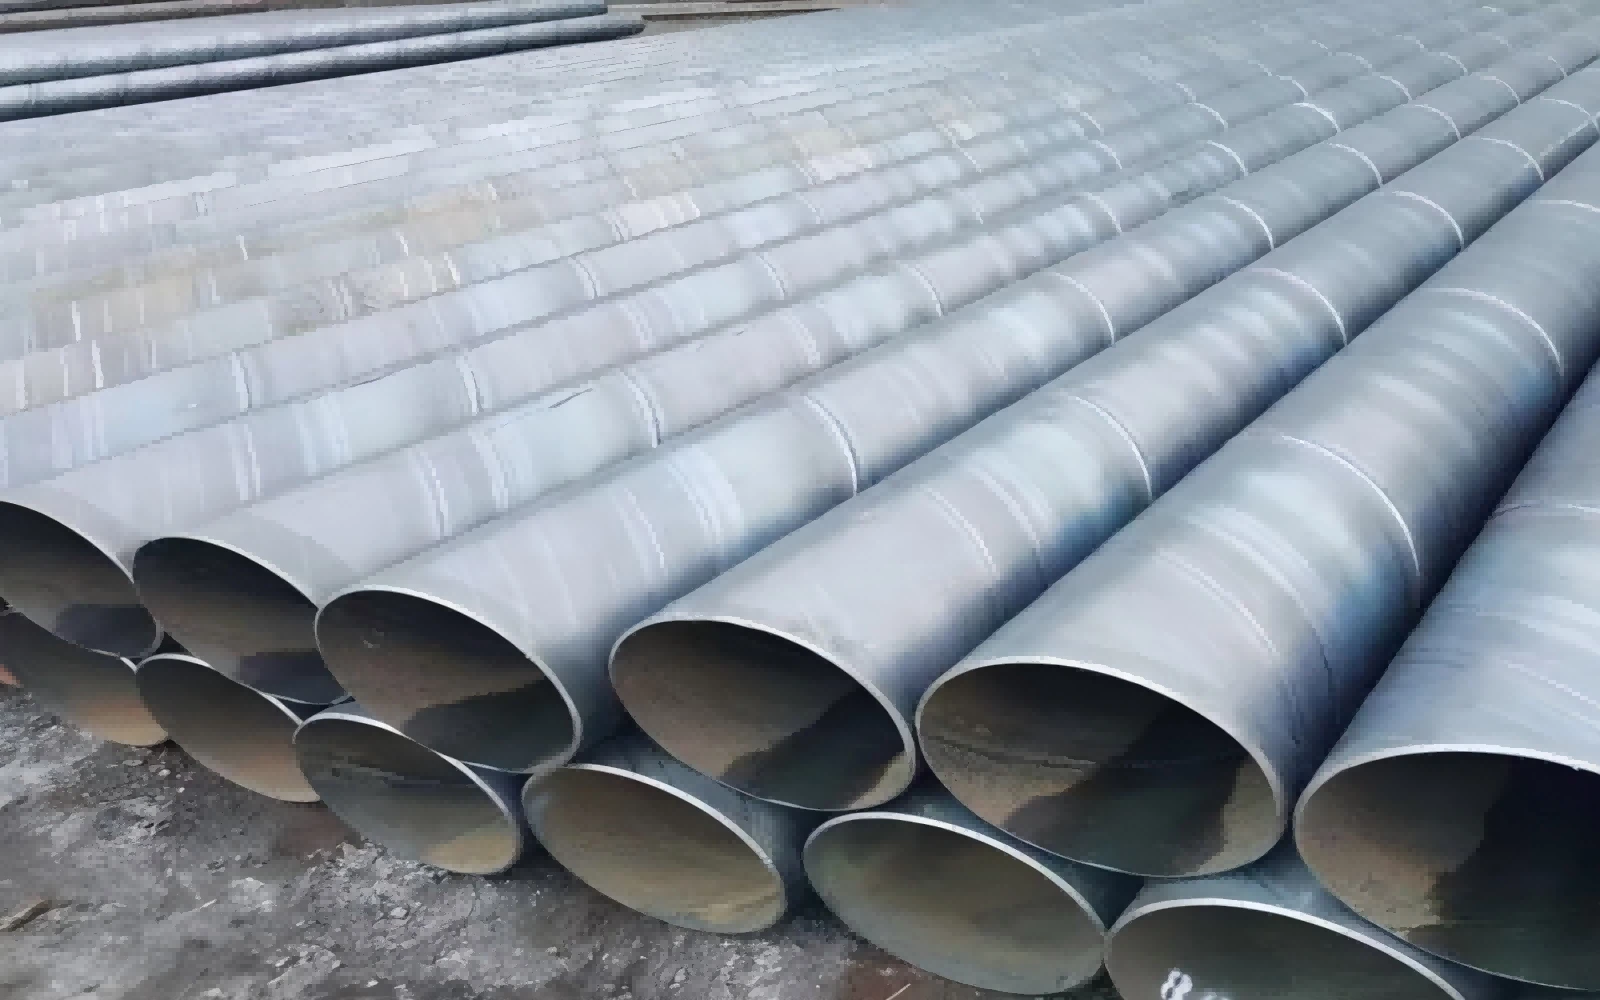
SSAW vamzdis taip pat vadinamas HSAW (sraigtiniu povandeniniu{0}}lankiniu suvirintu vamzdžiu). Jo žaliava yra ištisinė karštai valcuota plieno ritė-, o ne atskira plieno plokštė. Visa gamybos linija veikia nuolatinio šėrimo režimu. Plieninė ritė išvyniojama, išlyginama, apipjaustoma ir frezuojama. Po to juostinis plienas tiekiamas į formavimo įrenginį iš anksto nustatytu spiralės kampu vamzdžio vidurio linijos atžvilgiu. Reguliuojant šį spiralės kampą, fiksuoto pločio plieninės juostos gali lanksčiai gaminti įvairaus išorinio skersmens plieninius vamzdžius, o tai yra ryškiausias SSAW gamybos pranašumas.
Nepertraukiamo spiralės formavimo metu vidinis panardinamasis -lankinis suvirinimas ir išorinis panardinamasis{1}}lankinis suvirinimas atliekami sinchroniškai. Ištisinė spiralinė suvirinimo siūlė spirale sukasi aplink visą vamzdžio korpusą. Po suvirinimo vamzdžiai supjaustomi iki fiksuoto ilgio pagal projekto reikalavimus. Tolesnės procedūros apima suvirinimo siūlių hidrostatinį bandymą, vizualinį patikrinimą ir neardomąjį bandymą (NDT).
Kadangi SSAW naudoja ritiniais{0}}pagrįstą nuolatinę gamybą, gamybos ritmas yra pastovus. Tačiau spiralės formavimo procedūra sukels sudėtingą liekamąjį įtempimą vamzdžio sienelių viduje. Be to, sraigtinė suvirinimo siūlė yra daug ilgesnė nei išilginė identiškų matmenų vamzdžių suvirinimo siūlė. Vieno -metro vamzdžio korpuso tikrasis SSAW suvirinimo ilgis gali siekti 1,5–3 kartus didesnį už LSAW suvirinimo siūlės ilgį, teoriškai padidindamas suvirinimo defektų, pvz., šlako įtraukimo, poringumo ir nepilno susiliejimo išilgai suvirinimo linijų, tikimybę.
1.2 LSAW plieninis vamzdis (išilginis panardinamas{0}}lankiniu būdu suvirintas vamzdis)
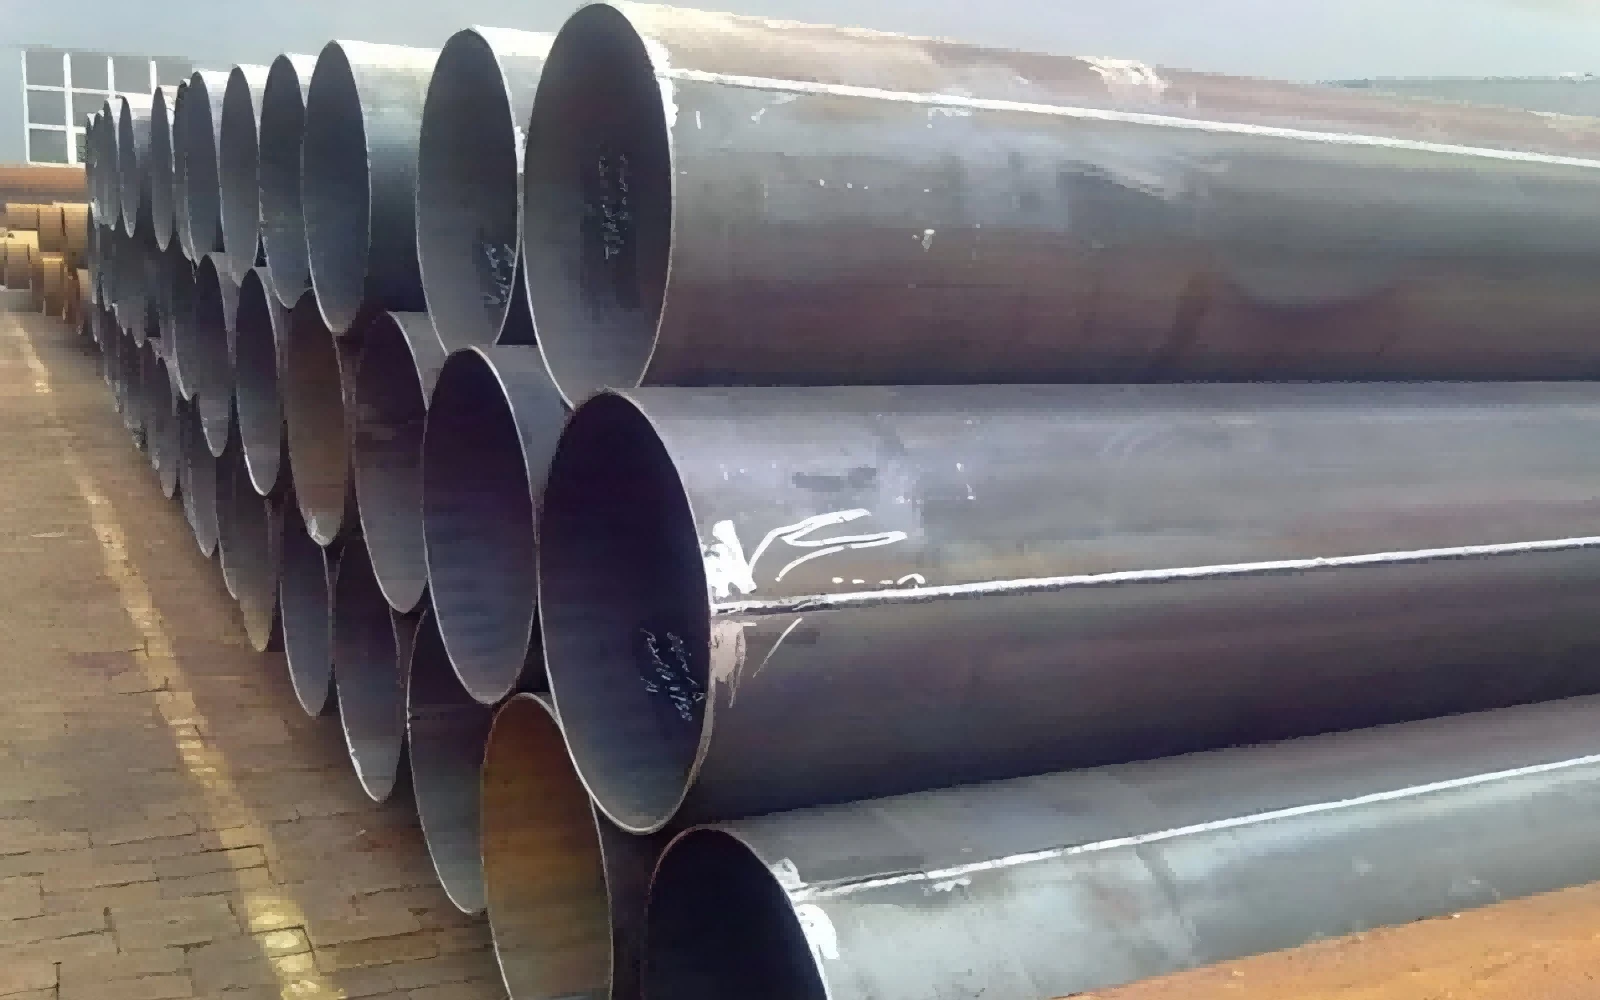
LSAW vamzdis naudoja sunkią{0}}vieną plieno plokštę kaip žaliavą, o ne plieno ritę. Dvi pagrindinės formavimo technologijos yra UOE ir JCOE pasaulinėje pramonėje. JCOE procesas yra populiaresnis vidutiniam gamybos kiekiui. Pirma, abu plieno plokštės kraštai yra frezuoti ir iš anksto-išlenkti, kad būtų užtikrinta gera griovelio geometrija. Iš eilės plokštės pereina J-lenkimo, C-lenkimo ir O-lenkimo etapus, palaipsniui sulenkdamos plokščias plienines plokštes į apskritus vamzdžių apvalkalus. Suvirinus smeigtuku, atliekamas vidinis kelių{10}}laidų panardinamasis-laninis suvirinimas ir išorinis daugialypės laidos panardinamasis-suvirinimas, kad būtų sudaryta viena tiesi išilginė suvirinimo siūlė, einanti lygiagrečiai su vamzdžio ašimi.
Kritinė LSAW gamybos procedūra yra mechaninis šaltas plėtimasis. Visas vamzdis mechaniškai išplečiamas perimetru, o tai kalibruoja išorinį skersmenį, apvalumą ir tiesumą ir didžiąja dalimi atpalaiduoja susidarantį liekamąjį įtempimą vamzdžio sienelės viduje. Po išplėtimo griežtai atliekami hidro-testai, ultragarsinis patikrinimas, radiografinis patikrinimas ir kiti neardomieji tyrimai.
Skirtingai nuo nepertraukiamos SSAW gamybos, LSAW priklauso serijinei-pa-atskirai gamybai. Kiekvienas vamzdis yra pagamintas iš nepriklausomos plieno plokštės. Suvirinimo siūlė yra viena trumpa tiesi siūlė. Suvirinimo kokybės stebėjimą ir neardomąjį{5}}patikrinimą lengviau atlikti. Tačiau maksimalų išorinį LSAW vamzdžių skersmenį riboja efektyvusis įsigytų plieninių plokščių plotis, o tai tampa vienu iš pagrindinių LSAW gaminių gamybos apribojimų.
2. Žaliavų ir specifikacijų diapazono palyginimas
2.1 Žaliava
SSAW: įvesties medžiaga yra karštai{0}}valcuota plieno ritė. Ritės gamyba riboja maksimalų pasiekiamą sienelės storį. Ritės tiekimas kainuoja-konkurencingai pagal vidutinio-storio specifikacijas. Didelio-stiprumo sunkiųjų{7}}storio ritinių ištekliai pasaulinėje plieno rinkoje riboti.
LSAW: įvesties medžiaga yra supjaustyta sunkia plieno plokštė. Plokštelių tiekimas palaiko itin storas sienas ir didelio{1}}stiprumo vamzdynų plieną, pvz., X70, X80. Gamintojai gali pasirinkti plokštės storį, tiksliai atitinkantį projekto projektavimo reikalavimus, be storio apribojimų dėl karšto valcavimo ritinių staklyno pajėgumo.
2.2 Išorinio skersmens diapazonas
SSAW: tipinis OD diapazonas 219 mm-3000 mm (8-120 colių). Jis gali ekonomiškai pagaminti ypač-didelio skersmens gamybą, o tai yra išskirtinė SSAW stiprybė. Viena fiksuoto pločio plieninė ritė gali pagaminti kelių skersmenų vamzdžius, reguliuojant spiralės kampą, todėl didelio skersmens projektams suteikiamas didelis gamybos lankstumas.
LSAW: tipinis OD diapazonas 406 mm-1626 mm (16-64 coliai). Didžiausią skersmenį riboja plieno plokštės plotis. Norint gauti didesnio-skersmens LSAW vamzdžius, reikia užsakyti ypač plačias plienines plokštes, kurios smarkiai padidina medžiagų sąnaudas ir slėgį.
2.3 Sienelės storio talpa
SSAW: įprastas sienelės storis mažesnis arba lygus 20-25 mm. Kai sienelės storis viršija šią ribą, karštai valcuotų ritinių ištekliai tampa riboti, gamybos sunkumai labai padidėja, o visapusiškas išlaidų pranašumas išnyksta.
LSAW: Sienelės storis gali siekti 50 mm ar net daugiau. LSAW yra tinkamiausias suvirintų vamzdžių sprendimas storos{2}}sienos, aukšto{3} slėgio darbo scenarijuose. Storos{5}}sienos sunkios{6}}plieninės plokštės yra lengvai prieinamos didžiausiose plieno gamyklose visame pasaulyje.
2.4 Vieno vamzdžio ilgis
SSAW: Nepertraukiama gamyba palaiko ilgą vieno vamzdžio ilgį iki 30 metrų. Tiesiant dujotiekį bus sukurta mažiau lauko apskritimo suvirinimo jungčių.
LSAW: ribojamas plieno plokštės ilgio, įprastas vieno vamzdžio ilgis yra 12-18 metrų. Tolimiems klojimo projektams reikia daugiau lauko suvirinimo jungčių.
3. Mechaninis veikimas, liekamasis įtempis ir matmenų tikslumas
3.1 Liekamoji įtampa
Likęs įtempis labai paveikia vamzdyno eksploatavimo trukmę, atsparumą{0}}įtempimui-korozijai-ir atsparumą nuovargiui.
SSAW: Po spiralės formavimo išlieka sudėtingas liekamasis tempimo įtempis. Net ir po hidrostatinio bandymo negalima visiškai pašalinti dalinio formavimo įtempio. Likutinis tempiamasis įtempis padidina įtempių korozijos įtrūkimų riziką, kai vamzdžiai įkasami korozinėje dirvoje su požeminiu vandeniu.
LSAW: mechaninis šalto{0}}plėtimo procesas veiksmingai atpalaiduoja susidariusį liekamąjį įtempį. Likęs įtempių lygis išlieka žemas ir tolygiai paskirstytas vamzdžio korpuse, todėl labai pagerėja saugos efektyvumas atliekant ilgalaikę -požeminę tarnybą.
3.2 Matmenų tikslumas
Apvalumas, tiesumas ir sienelės{0}}storio vienodumas tiesiogiai įtakoja lauko pritaikymo-kokybę ir suvirinimo kokybę montuojant vamzdyną.
SSAW: Ovalai ir tiesumo nukrypimai yra gana akivaizdūs. Tipiškas ovalumo tolerancija gali siekti iki 1,0 % vardinio išorinio skersmens, veikiamas spiralinės spyruoklės -atgal efekto po formavimo.
LSAW: Mechaninis išplėtimas užtikrina puikų matmenų našumą. Ovalumą galima kontroliuoti ne daugiau kaip 0,5 % vardinio OD. Sienelės storis ir apskritimo matmenys išlaiko aukštą nuoseklumą, supaprastina lauko suvirinimo konstrukciją ir sumažina pakartotinio-darbo- greitį.
3.3 Suvirinimo siūlės savybė ir defektų rizika
SSAW pasižymi ilgu spiraliniu suvirinimu. Bendras suvirinimo ilgis yra didelis. Nors naudojama moderni automatinė NDT įranga, spiralinis lenktas takelis padidina patikrinimo sudėtingumą. Galimi suvirinimo defektai pasiskirsto ilgu spiraliniu keliu. Kai veikia vidinė slėgio apkrova, spiralinis suvirinimas suskaido lanko įtempį spiralės kampu. Kvalifikuotai gaminant SSAW atitinka vidutinio-slėgio projektavimo kriterijus, bet nėra optimalus pasirinkimas itin{6}}aukšto slėgio-svarbioms magistralinėms linijoms.
LSAW turi vieną trumpą tiesią suvirinimo siūlę, lygiagrečią vamzdžio ašiai. Lanko įtempis dėl vidinio slėgio veikia statmenai suvirinimo siūlei. Suvirinimo patikrinimas yra paprastas. Defektų-valdymo sunkumai yra daug mažesni. LSAW pasižymi puikiu atsparumu žemai-temperatūrai ir cikliniam nuovargiui, tinka atšiaurioms darbo aplinkoms, įskaitant šaltus regionus, seismines zonas ir projektus jūroje.
4. Atitinkami pramonės standartai
Tiek SSAW, tiek LSAW gali atitikti API 5L (naftos ir gamtinių dujų pramonės-plieninis vamzdis, skirtas transportavimo vamzdynais sistemoms), kuris yra labiausiai-atpažįstamas pasaulinis vamzdynų standartas. Tačiau projektavimo kodai nustato skirtingus apribojimus{4}} rizikos klasifikuotoms zonoms.
LSAW vamzdžiams: plačiai pripažįstama API 5L, DNV-OS-F101 jūriniams vamzdynams, CSA Z245, EN 10217 ir kitos griežtos specifikacijos. Projektavimo kodai paprastai nurodo LSAW 1 ir 2 klasės didelės- rizikos zonoms: tankiai{10}}apgyvendintoms zonoms, šaltiems Alpių regionams, jūros dujotiekiams, aukšto slėgio magistralinėms naftos{13}}dujų perdavimo linijoms.
SSAW vamzdžiams: taikomas pagal API 5L, ASTM A252 (polių vamzdis), EN 10219 konstrukcinį standartą, GB/T 5037 žemo slėgio skysčių transportavimui. SSAW daugiausia leidžiamas 3 ir 4 klasės mažos-pavojaus zonose: retai-apgyvendintuose rajonuose, vandens tiekimo, kanalizacijos, polių ir konstrukcijų srityse. Daugelis inžinerinių specifikacijų draudžia naudoti SSAW aukšto slėgio magistralinėse linijose, einančiose per tankius gyvenamuosius regionus.
5. Sąnaudų-efektyvumo analizė
Pagal tą pačią vardinio išorinio-skersmens specifikaciją: SSAW rodo ryškų išlaidų pranašumą esant didelio-skersmens ir vidutinio{2}}sienos-storio scenarijams. Nepertraukiamo ritinio padavimo{5} gamyba pagerina medžiagų panaudojimo greitį, sumažina vieneto gamybos sąnaudas. Projektams, kuriems reikalingi didelio-skersmens vamzdžiai, kuriems nereikia itin-aukšto-slėgio, SSAW gali žymiai sumažinti visas pirkimo investicijas.
LSAW kaina paprastai yra 30-50 % didesnė nei atitinkamo-skersmens SSAW vamzdžio. Didesnės kainos kyla dėl brangių sunkiųjų plieno plokščių, atskirų investicijų į JCOE/UOE formavimo įrangą, šalto-išplėtimo proceso ir griežtesnių viso-apžiūros procedūrų. Nepaisant to, ypatingos svarbos energijos infrastruktūros projektuose sumažinta gedimo rizika ir pailgėjęs paslaugų ciklas kompensuoja didesnę pirkimo kainą, todėl didelės rizikos vamzdynų sistemoms suteikiama geresnė viso -eksploatavimo-ciklo ekonominė grąža.
Kai siena{0}}storis iki sunkios{1}}sienos, SSAW kainos pranašumas išnyksta ir LSAW tampa konkurencingesnis.
6. Tipiniai taikymo scenarijai
6.1 Tipiniai SSAW plieninių vamzdžių pritaikymai
Miesto didelio{0}}skersmens vandens tiekimas, neapdoroto-vandens nukreipimas, nuotekų išleidimo ir drėkinimo vamzdynai su vidutiniu-mažu darbiniu slėgiu.
Plieniniai vamzdžių poliai prieplaukoms, tiltams, pamatų inžinerijai, požeminiai apvalkaliniai vamzdžiai.
Konstrukcinės kolonos, skirtos didelių{0}}plieninių-konstrukcijų pastatams.
Vidutinio-žemo-slėgio naftos{2}}dujų surinkimo vamzdynai atokiose, retai apgyvendintose-nekritinėse zonose.
Elektrinių cirkuliacinio vandens vamzdynai, kasyklų vėdinimas ir srutų transportavimo vamzdžiai su antikoroziniu apdorojimu{0}.
6.2 Tipiniai LSAW plieninių vamzdžių pritaikymai
Didelio{0}}slėgio-magistraliniai naftos ir dujų magistraliniai vamzdynai, ypač ruožai, kertantys tankiai-apgyvendintas miesto teritorijas, seismines juostas ir šaltas zonas.
Pakrantės platformos
Aukšto{0}}slėgio miesto dujų perdavimo tinklas ir naftos chemijos proceso vamzdynai.
Svarbūs konstrukciniai komponentai, turintys dideles ciklines apkrovas, kuriems reikalingas išskirtinis atsparumas smūgiams žemoje{0}}temperatūroje.
Projektai, kuriems taikomi griežti matmenų tikslumo ir lauko suvirinimo{0}}našumo reikalavimai.
7. Inžinerinio pasirinkimo gairės
Projekto inžinieriai turi suderinti darbinį slėgį, trasos zonos rizikos klasifikaciją, darbinę temperatūrą, vidutinį koroziją, išorinio-skersmens ir sienelės-storio parametrus, konstrukcijos sąlygas ir viso-biudžeto apribojimus, kad galėtų pagrįstai pasirinkti vamzdžio tipą.
Pasirinkite SSAW, kai: Projektui reikalingas ypač-didelio-skersmens vamzdis, darbinis slėgis priklauso vidutinio-žemo laipsnio, maršrutas yra mažos-rizikos zonoje, o išlaidų-kontrolė yra pagrindinis prioritetas. Tuo tarpu turi būti atliktas visas hidrostatinis bandymas ir -viso diapazono NDT, antikorozinės ir katodinės
Pasirinkite LSAW, kai: dujotiekis transportuoja aukšto-slėgio skysčius, maršrutas eina per didelės-pavojaus gyventojų-koncentruotas zonas, aptarnavimo aplinka pasižymi žema temperatūra, cikliška apkrova arba korozine terpe, sienelės-storis yra storas ir reikalingas didelis-saugos perteklius. Nors pradinės pirkimo išlaidos didėja, LSAW sumažina ilgalaikę{6}} veiklos riziką ir galimus nuostolius dėl avarijų.
Neteisinga tiesiog vertinti vieną vamzdžių tipą kaip absoliučiai pranašesnį už kitą. Tiek SSAW, tiek LSAW yra brandūs panardinami{1}}lankiniai{2}}suvirinti vamzdžių gaminiai. Kokybė priklauso ne tik nuo formavimo technologijos, bet ir nuo žaliavų-kokybės, gamybos valdymo lygio, suvirinimo procedūrų kvalifikacijos ir griežtos neardomosios patikros atlikimo. Nekvalifikuota gamyba sukels paslėptus pavojus, nepaisant SSAW ar LSAW tipo.
SSAW ir LSAW yra du svarbūs didelio{0}}skersmens panardinamieji{1}}lankinio suvirinimo vamzdžių sprendimai. Pagrindiniai jų skirtumai kyla iš žaliavos-medžiagos parinkimo ir formavimo-suvirinimo mechanizmo, kuris dar labiau atsispindi liekamajame-įtempių pasiskirstyme, matmenų tolerancija, suvirinimo -siūlės charakteristikos, sienelės-storis, sąnaudų struktūra ir taikomos inžinerinės ribos.
SSAW puikiai tinka ekonomiškiems ypač{0}}didelio-skersmens vidutinio{2} slėgio projektams.
LSAW suteikia didesnę saugos ribą didelio{0}}slėgio ir didelės{1}}rizikos kritinei infrastruktūrai.
Visiškai suprasdami šiuos skirtumus, techninis personalas gali priimti racionalius vamzdžių-specifikacijų sprendimus, užtikrinti vamzdyno saugą ir pagrįstą projekto-sąnaudų kontrolę.


